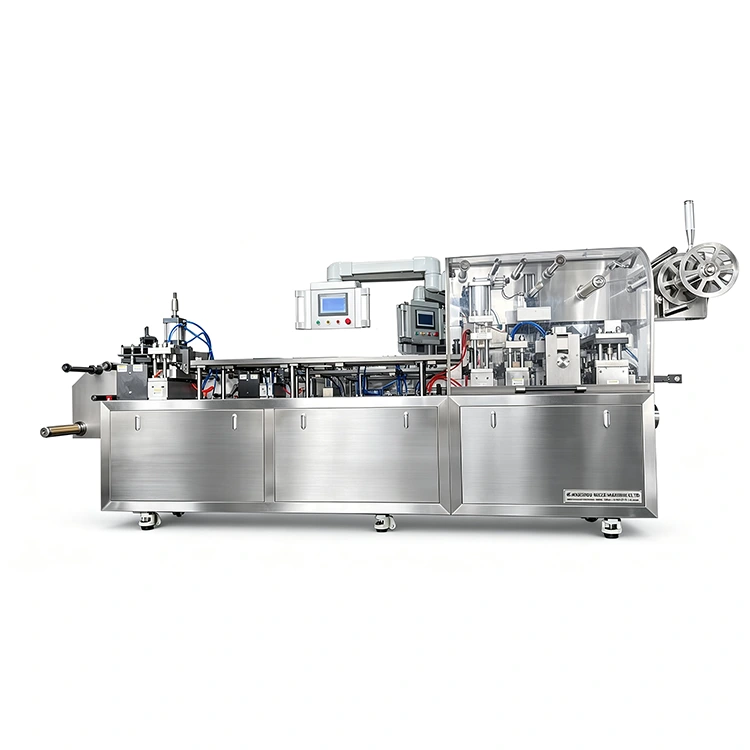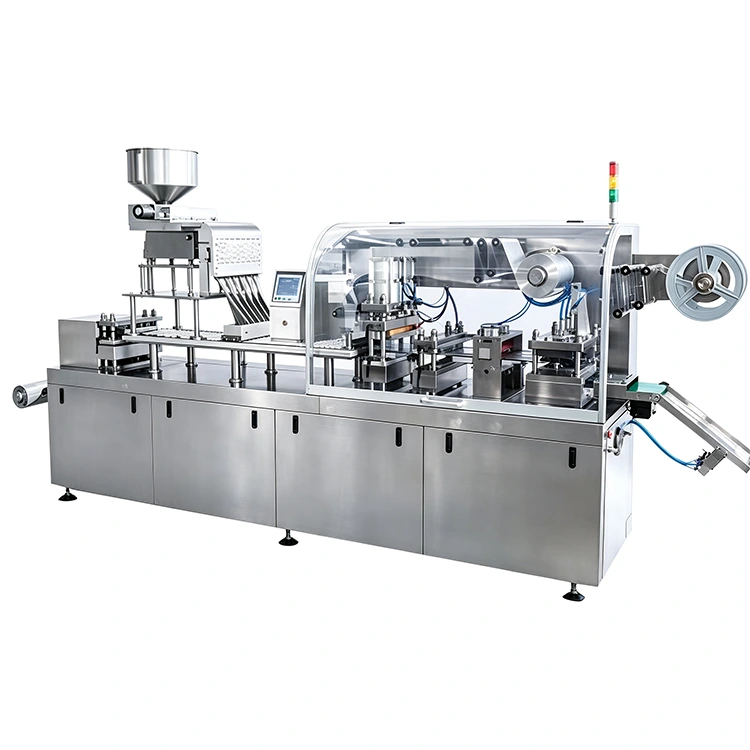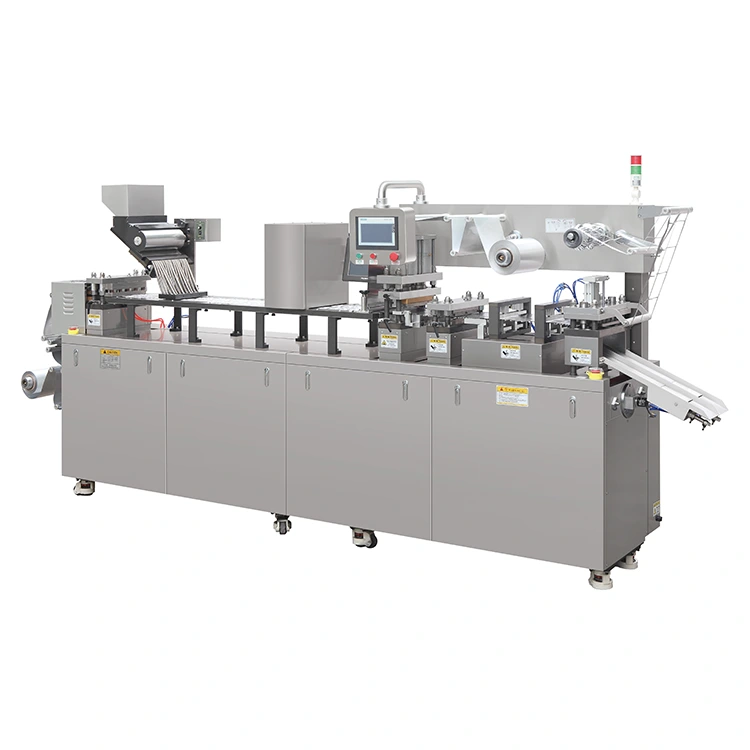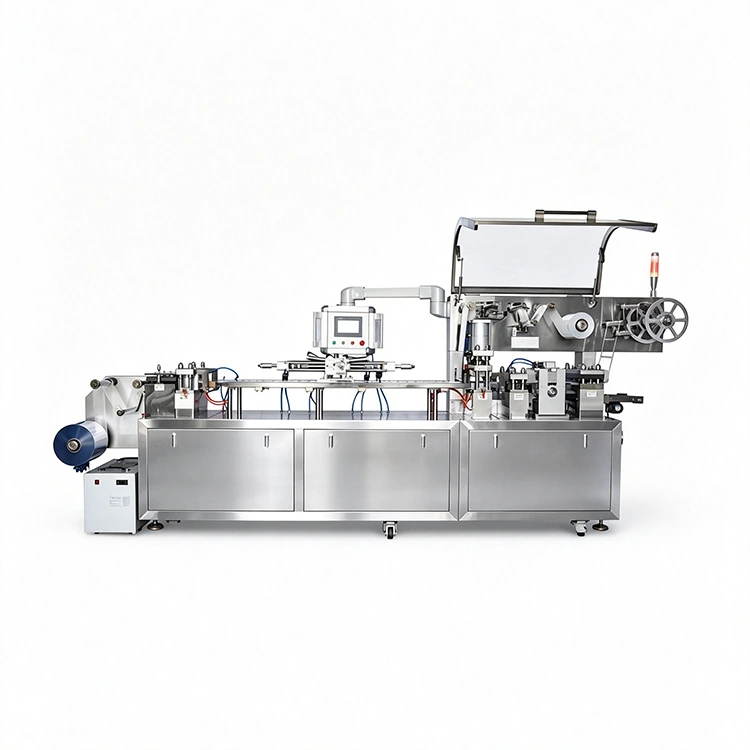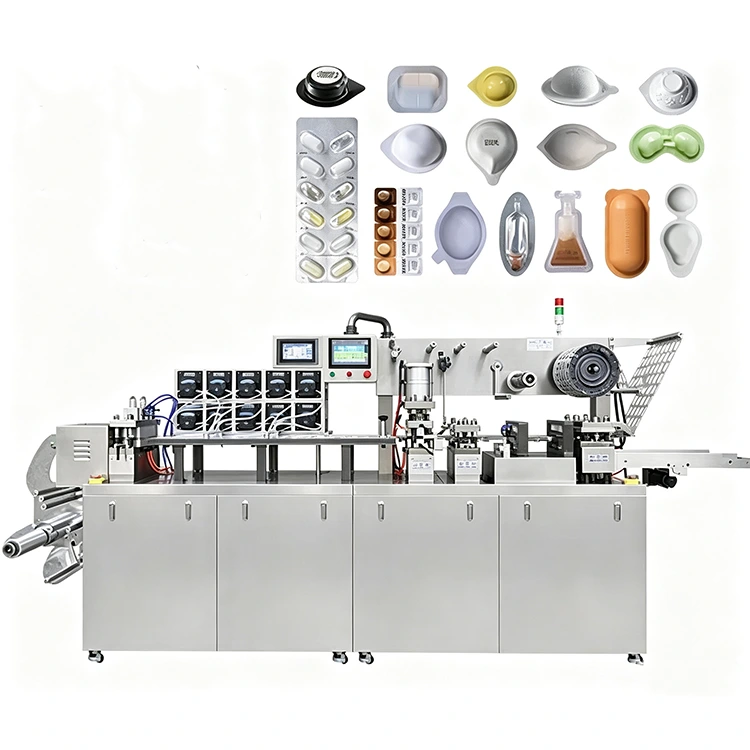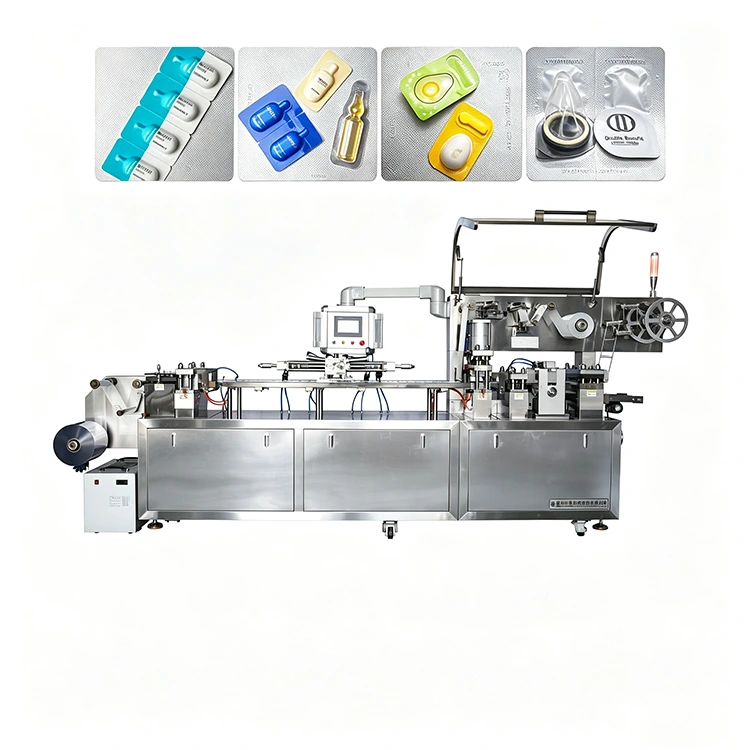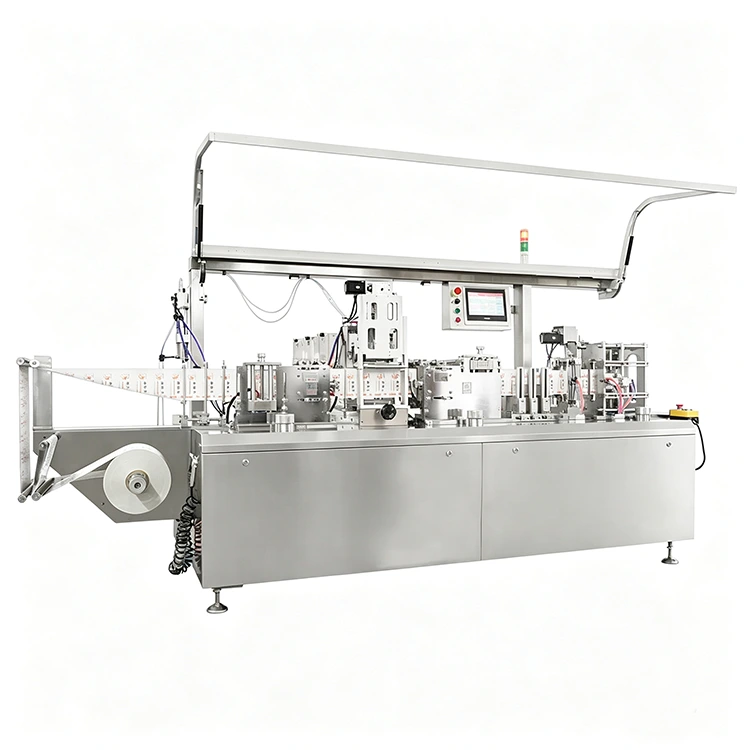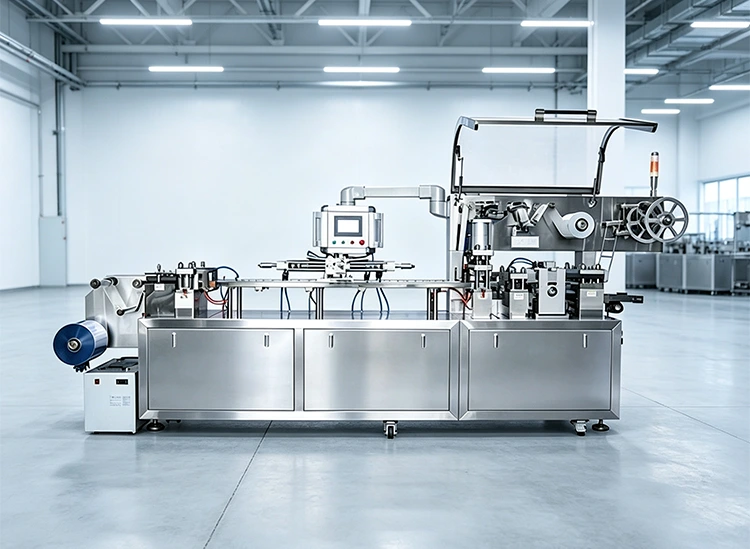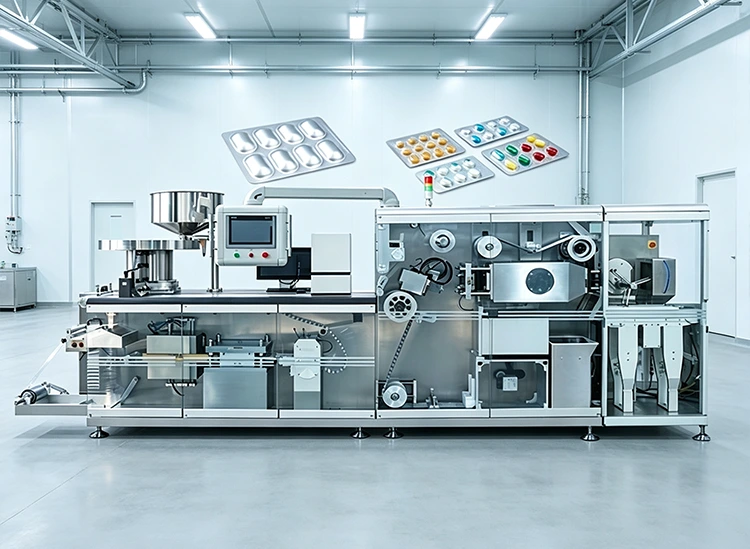
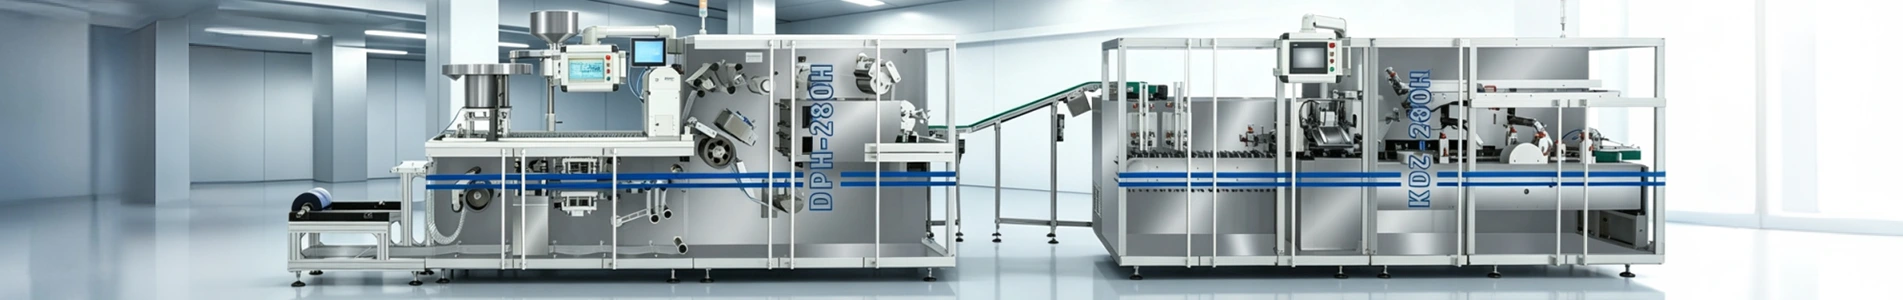
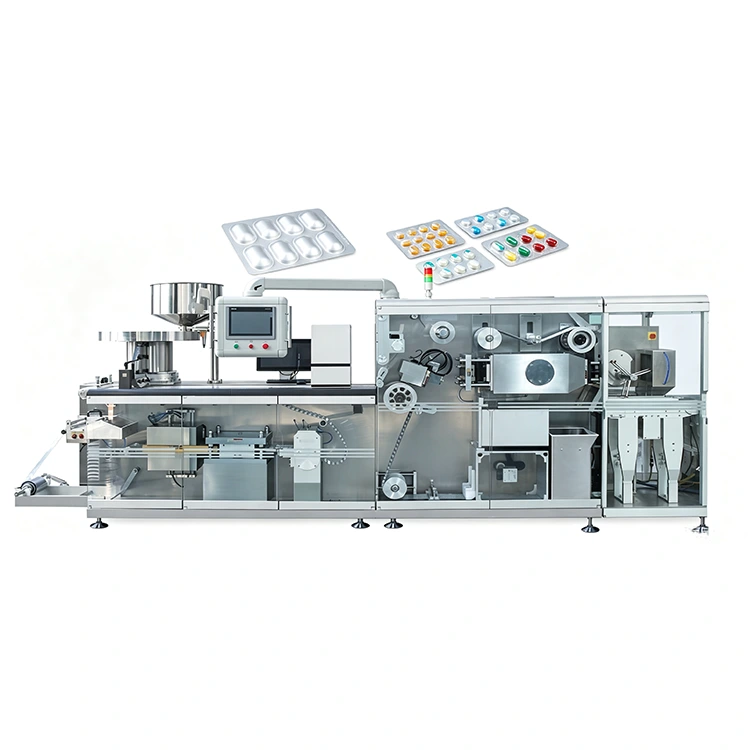
إن آلة تصنيع أقراص الكبسولة ذات اللوحة الملفوفة عالية السرعة هي عبارة عن آلة تغليف نفطة متقدمة تعمل بمحرك مؤازر ومبنية حول وحدة تحكم في الحركة من باناسونيك وثمانية محاور مؤازرة مستقلة. بدلاً من الاعتماد على الكاميرات والتروس والسلاسل التقليدية للمزامنة الميكانيكية، يتم التحكم في كل حركة رئيسية إلكترونيًا. يتيح ذلك للمشغلين ضبط معلمات الإنتاج من خلال واجهة HMI بدلاً من إعادة توقيت الماكينة ميكانيكيًا، مما يجعل الماكينة مناسبة بشكل خاص لخطوط إنتاج المستحضرات الصيدلانية التي تتعامل مع التغييرات المتكررة في المنتج أو أهداف الإنتاج المطلوبة أو تنسيقات الفقاعات المتعددة.
تقوم آلات إنتاج الفقاعات التقليدية بمزامنة التشكيل والتغذية والختم واللكم ميكانيكيًا من خلال الكامات والتروس والسلاسل. عندما يتغير المنتج أو الأدوات، قد يحتاج المشغلون إلى ضبط التوقيت الميكانيكي والمحاذاة قبل إعادة تشغيل الإنتاج.
تتبع آلة إنتاج حبوب الكبسولة عالية السرعة ذات اللوحة الملفوفة أسلوبًا مختلفًا.
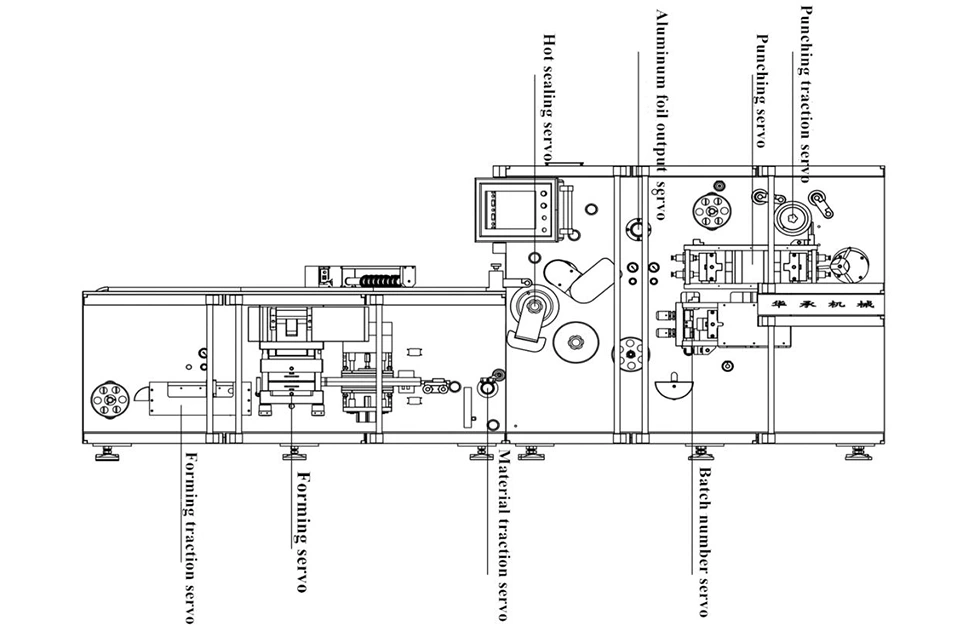
تعمل وحدة التحكم في الحركة من باناسونيك على تنسيق ثمانية محاور مؤازرة مستقلة، مما يمنح الماكينة تحكمًا إلكترونيًا في حركات الإنتاج الرئيسية.
|
المحور المؤازر |
وظيفة التحكم |
|
1 |
تغذية المواد الرئيسية PVC / الألومنيوم |
|
2 |
محطة التشكيل |
|
3 |
تشكيل الجر |
|
4 |
رقائق الألومنيوم للتغذية النشطة |
|
5 |
محطة الختم الحراري |
|
6 |
طباعة رقم الدفعة |
|
7 |
الجر اللكم |
|
8 |
محطة اللكم |
والنتيجة هي آلة يتم فيها التعامل مع المزامنة بشكل أساسي من خلال التحكم الإلكتروني في الحركة بدلاً من ضبط التوقيت الميكانيكي.
تم تصميم آلة تعبئة حبوب الكبسولات ذات الصفائح الملفوفة عالية السرعة الخاصة بنا لكل من عبوات نفطة ALU-PVC التقليدية وتغليف نفطة ALU-ALU ذات الحاجز العالي.
|
تنسيق التغليف |
سرعة إنتاج ثابتة |
السرعة القصوى |
|
ألو-بي في سي |
120-150 قطع/دقيقة |
200 قطع / دقيقة |
|
ألو-ألو |
60-80 قطع/دقيقة |
100 قطع / دقيقة |
تعتمد سرعة الإنتاج الموصى بها على المواد وخصائص المنتج وتخطيط التجويف وعمق التشكيل ومعلمات الإنتاج الأخرى.
بدلاً من اعتبار السرعة القصوى مؤشر الأداء الوحيد، تم تصميم DPH-380H للحفاظ على التغذية والتشكيل والختم والتثقيب طوال دورة الإنتاج.
لا تعتمد آلة تصنيع أقراص الكبسولة ذات اللوحة الملفوفة عالية السرعة على محرك واحد عالي السرعة. ويأتي أدائها من تنسيق المحطات الفردية طوال عملية التعبئة والتغليف.
تدعم منصة PVC الخارجية مزدوجة اللفة بكرتين في وقت واحد، مما يسمح للمشغلين بتحضير اللفة التالية بينما لا تزال المادة الحالية في مرحلة الإنتاج. وهذا يساعد على تقليل وقت التوقف عن تغيير المواد.
تعمل تغذية المواد التي يتم تشغيلها بواسطة المؤازرة على سحب الويب بشكل فعال عبر الماكينة بدلاً من الاعتماد فقط على الحركة السلبية. يساعد التصحيح التلقائي للنسيج في الحفاظ على موضع حزام البثرة وتقليل تشوه المواد أثناء المعالجة.
تستخدم لوحات التسخين العلوية والسفلية التحكم في درجة الحرارة PID لإدارة التدفئة بشكل أكثر دقة. يمكن فتح اللوحات بشكل مستقل من خلال شاشة اللمس أثناء خيوط المواد.
تستخدم محطة التشكيل بنية مؤازرة وذراع كرنك مستقلة بدلاً من محرك تقليدي مزدوج الكامة. يستخدم القالب هيكل تركيب فتحة البطاقة المصمم لتبسيط عملية الاستبدال دون إعادة توصيل أنابيب التبريد.
يستخدم الجر التشكيلي المؤازر شوطًا مقاس 320 × 380 مم ومشابك هواء مزدوجة مع تعديل مرن لاستيعاب سماكات المواد المختلفة.
يمكن لوحدة التغذية المسارية القابلة للتعديل التعامل مع الأقراص المستديرة والكبسولات والأقراص المربعة والمنتجات ذات الأشكال. يساعد اهتزاز الشاشة المستقل على فصل المنتجات ويدعم وضعها المتحكم فيه في تجاويف فردية.
يتم تشغيل تغذية رقائق الألومنيوم بمحرك مؤازر مع عزم دوران ثابت. يقوم التسجيل الكهروضوئي بمحاذاة رسومات الرقائق المطبوعة مسبقًا مع تجاويف البثرة، بينما تساعد آلية مقاومة التجاعيد في التحكم في الرقائق أثناء التغذية.
تستخدم محطة الختم الحراري المؤازرة المستقلة أسطوانة شبكية ذات قطر كبير لتوفير ضغط إغلاق ثابت بسرعات إنتاج عالية. تساعد أسطوانة الضغط المسبق العكسي المبردة بالماء على التحكم في تشوه العبوة، خاصة في تطبيقات ALU-ALU.
تستخدم وحدة طباعة أرقام الدفعة هيكلًا من نوع الدرج للتثبيت والتعديل. يمكن تعديل ضغط الطباعة من خلال الآلية الملولبة.
يعمل الجر واللكم الذي يتم التحكم فيه مؤازرًا بالتزامن مع شبكة التغليف وخط التمزيق. تساعد أسطوانة الضغط المسبق ونظام توجيه التثقيب على تثبيت المادة أثناء القطع بسرعة عالية.
تتطلب تعبئة الفقاعات عالية السرعة أكثر من مجرد التشكيل والختم الدقيق. يجب أن تقوم الآلة أيضًا بتحديد وإزالة اللوحات المعيبة قبل دخولها في العمليات النهائية.
تستخدم آلة كبسولة حبوب منع الحمل عالية السرعة ذات اللوحة الملفوفة نظام تحقق من أربعة مستويات يغطي:
1. الكشف الكهروضوئي
2. تأكيد إزالة الخردة
3. فحص المنتج النهائي
4. تأكيد الخردة يدويًا
إذا لم تتم تسوية الأعداد المتوقعة، فيمكن أن تتوقف الماكينة للفحص بدلاً من السماح باستمرار التناقض الذي لم يتم حله خلال الإنتاج.
يتم أيضًا استخدام مناول دوار بزاوية 120 درجة لمعالجة المنتج النهائي ورفضه. وفقًا للمواصفات المرفقة، يهدف التصميم إلى تحسين سرعة المعالجة وتقليل حواف النفايات والسماح بالرفض الفردي بحيث تتم إزالة اللوحات المعيبة فقط.
|
المعلمة |
DPH-380H |
|
نموذج |
DPH-380H |
|
أبعاد الماكينة (الطول × العرض × الارتفاع) |
5600 × 1200 × 1800 ملم |
|
وزن الآلة |
3500 كجم |
|
منطقة التشكيل |
300 × 380 ملم |
|
أقصى عمق للتشكيل |
≥16 ملم |
|
إجمالي الطاقة |
29 كيلوواط |
|
نظام التحكم |
وحدة تحكم الحركة من باناسونيك + 8 محاور مؤازرة |
|
الختم الحراري |
الختم الحراري من نوع الأسطوانة |
|
سرعة ALU-PVC |
120-150 عملية قطع/دقيقة ثابتة؛ 200 قطع/دقيقة كحد أقصى |
|
سرعة ألو-ألو |
60-80 عملية قطع/دقيقة ثابتة؛ 100 قطع/دقيقة كحد أقصى |
|
متطلبات الإنتاج |
محرك ميكانيكي تقليدي |
DPH-380H |
|
المحرك الرئيسي |
الكاميرات والتروس والسلاسل |
8 محاور مؤازرة مستقلة |
|
التزامن |
التوقيت الميكانيكي |
المزامنة الإلكترونية |
|
التحول |
التعديل الميكانيكي والتشغيل التجريبي |
التعديل على أساس المعلمة |
|
التحول النموذجي |
ذكرت 2-4 ساعات |
ذكر 20-30 دقيقة |
|
ارتداء المكونات |
ارتداء الكاميرا والسلسلة |
تقليل تآكل التوقيت الميكانيكي |
|
تحديد الخطأ |
استكشاف الأخطاء وإصلاحها يدويا |
معلومات المحطة المستندة إلى HMI |
|
التشخيص عن بعد |
محدود |
PLC/دعم عن بعد المؤازرة |
|
مخرج ALU-PVC |
تم ذكر 80-120 عملية قطع/دقيقة |
120-150 ثابت؛ 200 كحد أقصى |
تستخدم آلة كبسولة أقراص الكبسولة عالية السرعة DPH-380H مكونات صناعية من الموردين المعتمدين لأنظمة التحكم الرئيسية والاستشعار والهواء المضغوط وأنظمة النقل.
|
عنصر |
العلامة التجارية / التكوين |
|
التحكم في الحركة |
باناسونيك |
|
نظام سيرفو |
باناسونيك |
|
المكونات الكهربائية |
شنايدر |
|
أجهزة الاستشعار |
مريض |
|
مكونات تعمل بالهواء المضغوط |
إيرتاك |
|
المخفضات |
ريكون، إيطاليا |
يدعم تكوين المكون هذا بنية الآلة المؤازرة ويسهل الصيانة والدعم الفني.
يتم تزويد كل آلة لتسييل حبوب الكبسولة عالية السرعة بالمعدات الأساسية اللازمة لعملية إنتاج الفقاعات التي تم تكوينها.
● آلة كاملة مع نظام 8 أجهزة
● جهاز التحكم بالحركة من باناسونيك
● ثمانية محركات مؤازرة
● مجموعة قوالب واحدة خاصة بالمنتج
● منصة PVC خارجية مزدوجة اللفة
● التصحيح التلقائي للمواد
● التسجيل الكهروضوئي
● نظام تشكيل يحركه المؤازرة
● نظام مؤازر للغلق الحراري
● نظام التثقيب المؤازر
● مناور دوار 120 درجة
● التحقق من الجودة على أربعة مستويات
● شاشة ملونة تعمل باللمس مقاس 11 بوصة HMI
● الوثائق الفنية باللغة الإنجليزية
● اختبار قبول المصنع قبل الشحن
يمكن اختبار الماكينة مع عينات العملاء قبل الشحن، مع توفر مشاهدة الفيديو وفقًا لمعلومات المشروع المقدمة.
إن DPH-380H عبارة عن آلة تعبئة نفطة عالية السرعة مدفوعة بمحرك مؤازر مصممة للتطبيقات الصيدلانية وغيرها من تطبيقات البثرة المناسبة. ويستخدم ثمانية محاور مؤازرة مستقلة يتم تنسيقها بواسطة وحدة تحكم الحركة من باناسونيك.
يمكن التحكم في كل حركة إنتاج رئيسية بشكل مستقل، بما في ذلك تغذية المواد، التشكيل، الختم، طباعة الدفعات والتثقيب. وهذا يوفر التزامن الإلكتروني ويقلل الاعتماد على ضبط التوقيت الميكانيكي.
نعم. تم تخصيص الماكينة لتغليف الفقاعة ALU-PVC وALU-ALU. تختلف سرعة الإنتاج والتكوين وفقًا للمادة والمنتج المحدد.
بالنسبة لتعبئة ALU-PVC، فإن السرعة الثابتة المعلنة هي 120-150 قطعة/دقيقة، بحد أقصى 200 قطعة/دقيقة. بالنسبة لـ ALU-ALU، تبلغ السرعة الثابتة 60-80 عملية قطع/دقيقة، بحد أقصى 100 عملية قطع/دقيقة.
تحدد المقارنة المقدمة ما يقرب من 20 إلى 30 دقيقة للطراز DPH-380H ضمن التكوين المذكور، مقارنة بـ 2 إلى 4 ساعات للآلات الميكانيكية التقليدية. يعتمد الوقت الفعلي على المنتج والعفن والمشغل.
نعم. تم تصميم وحدة التغذية المسارية القابلة للتعديل لاستيعاب الأقراص المستديرة والكبسولات والأقراص المربعة والمنتجات ذات الأشكال. يجب تأكيد تكوين التغذية النهائي وفقًا للمنتج.
نعم. يشتمل نظام تغذية رقائق الألومنيوم على تسجيل كهروضوئي لمحاذاة الرسومات المطبوعة مسبقًا مع موضع تجويف الفقاعة.
يستخدم DPH-380H التصحيح التلقائي للمواد، وتغذية الرقائق التي يتم التحكم فيها والتحقق من أربعة مستويات. يستطيع المناول الدوار أيضًا رفض اللوحات المعيبة الفردية بدلاً من التخلص من مجموعة كاملة من المنتجات النهائية.
نعم. يمكن لشركة KEDE إجراء اختبار قبول المصنع باستخدام عينات العملاء ومواد التعبئة والتغليف قبل الشحن. تتوفر أيضًا مشاهدة الفيديو المباشر وفقًا لترتيبات المشروع.
قم بتوفير نوع المنتج وأبعاده وتخطيط التجويف ومواد التعبئة والتغليف والمخرج المستهدف ومنفذ الوجهة. يمكن لـ KEDE بعد ذلك التوصية بتكوين الأدوات وتوفير مواصفات الماكينة والمهلة الزمنية والاقتباس.
عنوان
رقم 235، طريق تشاكياو، مدينة كونيانغ، مقاطعة بينغيانغ، مدينة ونتشو، مقاطعة تشجيانغ، الصين
هاتف
بريد إلكتروني